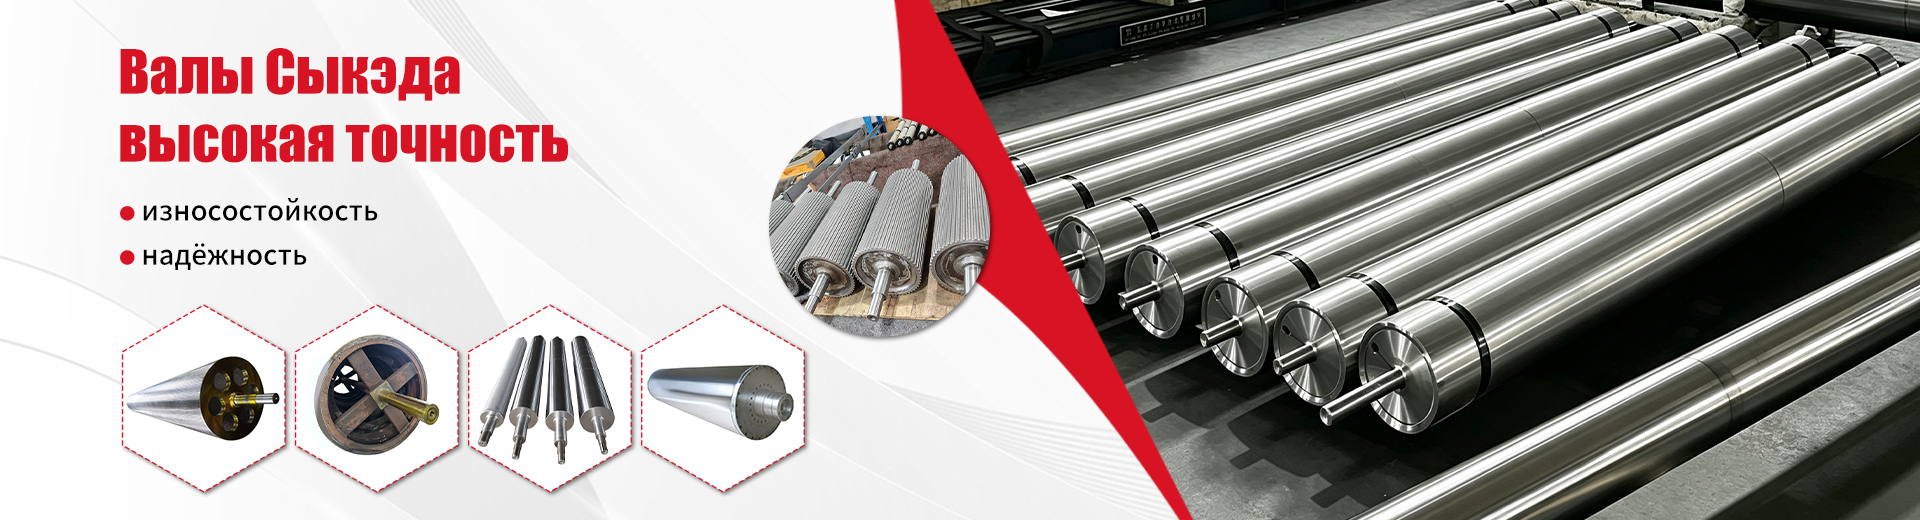
Spegelskaft polerat till en spegelglans: pris från fabrik
2026-09-16
- Tekniska krav för en spegelyta: varför Ra 0,2 inte är gränsen
- Materialvetenskap och designegenskaper: Stål, beläggningar och värmebehandling
- Typiska köpmisstag och risker för dålig balansering
- Logistik-, tull- och totalkostnadsberäkningar (TCO).
- Branschspecifikationer: rullar för nonwovens och medicin
- Hur man gör rätt beställning: steg-för-steg-algoritm
Tekniska krav för en spegelyta: varför Ra 0,2 inte är gränsen
Det viktigaste på 30 sekunder:
- Grovhet kritikalitet:För produktionslinjer av ovävda material (spunbond, meltblown) bör parametern för axelytans grovhet inte vara mer än Ra 0,2–0,4 µm. Varje avvikelse leder till polymerklibbning och tygavstötning.
- Direktleveranser utan mellanhänder:Beställningspegelskaft polerat till en spegelglans: pris från fabrikdirekt från tillverkaren från Kina (Changzhou), sparar du upp till 35 % av budgeten jämfört med inköp via europeiska distributörer, samtidigt som bearbetningsnoggrannheten på upp till 0,01 mm bibehålls.
- Integrerad teknik:En modern axel är inte bara en cylinder. Dessa är balansering, termiska kanaler och beläggning. Changzhou Sykeda Mechanics fabrik erbjuder en hel cykel: från ritning till dynamisk balansering och ISO 9001-certifiering.
Inom precisionsteknik uppfattas begreppet "spegelglans" ofta subjektivt. Men för en processingenjör eller chefen för en inköpsavdelning är detta ett strikt metrologiskt värde. I samband med produktionen av polymerfilmer, papper och nonwovens bestämmer kvaliteten på rullytan inte bara slutproduktens estetik, utan också stabiliteten i hela den tekniska processen.
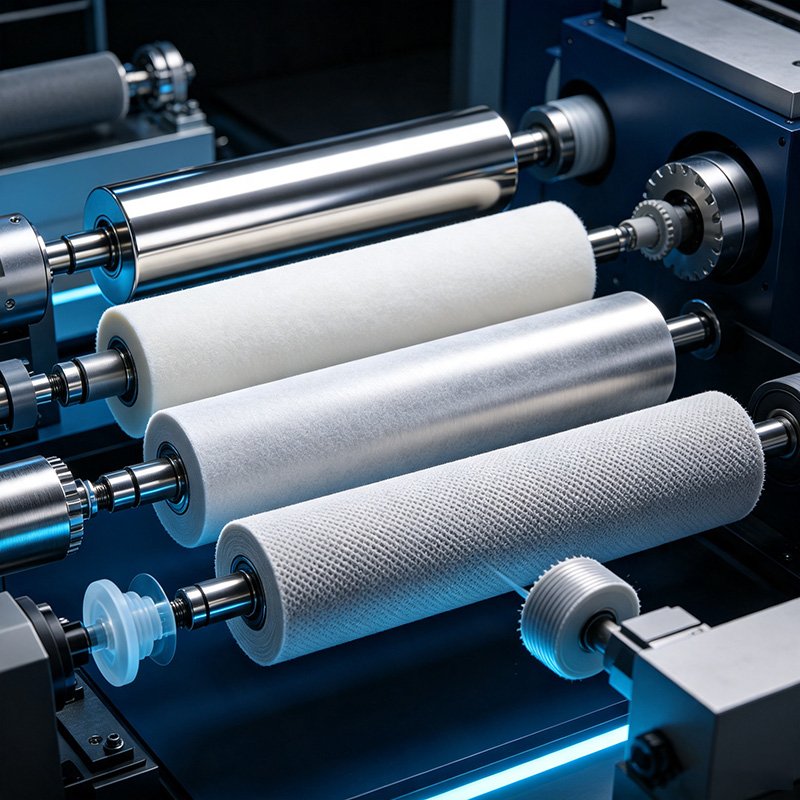
När vi pratar om att köpaspegelskaft polerat till en spegelglans: pris från fabrik, menar vi en produkt som har genomgått flerstegs mekanisk och abrasiv bearbetning. Standardslipning ger Ra-parametrar på 0,8–1,6 µm, vilket är absolut otillräckligt för moderna höghastighetslinjer (bladhastighet över 300 m/min). Detta kräver superfinishing eller honing för att uppnå en Ra på 0,1–0,2 µm.
Varför är detta viktigt? När smält polypropen eller polyeten kommer i kontakt med metallens mikrogrovhet uppstår en vidhäftningseffekt. Polymeren flyter in i mikrosprickor, svalnar och ackumuleras. Detta leder till rivning av banan, uppkomsten av "hål" och behovet av att ofta stoppa linan för rengöring. Användningen av axlar med en äkta spegelyta minimerar friktionskoefficienten och eliminerar fastsättning.
Tekniska råd:När du begär en offert, ange alltid metoden för grovhetskontroll. Kräv tillhandahållande av ett mätprotokoll med en profilometer, och inte en visuell bedömning "med ögat". Närvaron av ett certifikat för varje axel är ett tecken på mogen produktion.
Materialvetenskap och designegenskaper: Stål, beläggningar och värmebehandling
Skaftets hållbarhet beror inte bara på kvaliteten på poleringen, utan också på basmaterialet. I vår praxis har det förekommit fall då kunder valt axlar av vanligt konstruktionsstål med förkromning, med fokus på lågt pris. Resultatet var delaminering av krom efter 3-4 månaders drift under termiska cykler.
FabrikChangzhou Sykeda Mekanik, som ligger i det industriella klustret av Yangtze River Delta, använder höglegerade stål som 45# (liknande 45 stål), 40Cr (kromstål) och 304/316L rostfria stål för aggressiva miljöer för att producera spegelaxlar. Nyckelsteget är värmebehandling (härdning och härdning), som ger en ythårdhet på HRC 55–62. Detta förhindrar bildandet av bucklor och repor under installation och drift.
Jämförelse av axelmaterial
| Material/Beläggning | Hårdhet (HRC) | Korrosionsbeständighet | Ansökan | Kostnad |
|---|---|---|---|---|
| Stål 45# + Krom | 45-50 | Låg (risk för gropbildning) | Allmänna mekanismer, låg belastning | Låg |
| Stål 40Cr (härdat) | 55-60 | Genomsnittlig | Högbelastade enheter, pressaxlar | Genomsnittlig |
| 316L rostfritt stål | 25-30 (utan härdning) | Hög | Livsmedelsindustri, medicin, kemi | Hög |
| Keramiskt belagt stål | > 65 | Absolut | Extrema temperaturer, slitande miljöer | Premium |
Särskild uppmärksamhet bör ägnas åt interna kyl- eller värmekanaler. Vid tillverkning av ovävda material (spunbond) är rullar ofta termiskt pressade. Enhetlighet i temperaturfördelningen längs hela längden av axeln (upp till 3-4 meter) är kritisk. Ojämn uppvärmning orsakar termisk avböjning ("banan"), vilket stör kontaktgeometrin och materialtjockleken.
IngenjörerChangzhou Sykeda Mekanikdatormodellering av värmeflöden används vid design av interna kanaler. Detta gör det möjligt att uppnå en temperaturskillnad på högst ±1°C över hela arbetsytan. Detta tillvägagångssätt eliminerar lokal överhettning och deformation, vilket säkerställer stabil produktkvalitet även när linjen är i drift dygnet runt.
Typiska köpmisstag och risker för dålig balansering
Ett av de mest dolda problemen som utrustningstillverkare står inför är vibrationer. Även ett perfekt polerat skaft kan bli en källa till defekter om det inte är balanserat. Vibrationen överförs till lagerenheterna, vilket gör att de slits ut i förtid och skapar vågighet i det producerade materialet.
Vi analyserade ett fall vid ett av företagen i Östeuropa, där linjen för produktion av filtermaterial ständigt producerade defekter med periodisk tjocklek. Orsaken låg inte i extrudern, utan i obalansen i styraxeln. En billig analog köpt på en tredjepartsmarknad hade en kvarvarande obalans som översteg de tillåtna standarderna med 4 gånger. Att ersätta axeln med en produkt tillverkad i Changzhou-fabriken med obligatorisk dynamisk balansering löste problemet på en dag.
Kvalitetskontrollprocess på fabriken
För att undvika sådana situationer bör tillverkningsprocessen innehålla följande steg:
- Inkommande inspektion av arbetsstycken:Ultraljudsfeldetektering för att upptäcka inre håligheter och sprickor i metall.
- Grov och avslutande svarvning:Upprätthålla inriktningen av axeltapparna i förhållande till arbetsdelen med en noggrannhet på 0,01 mm.
- Värmebehandling:Hårdhetskontroll längs hela produktens längd.
- Slipning och polering:Konsekvent användning av slipmedel av olika kornstorlekar för att uppnå en spegelfinish.
- Dynamisk balansering:Det hålls på specialiserade montrar. Balanseringsklassen ska motsvara G2.5 eller G1.6 enligt ISO 1940-standarden.
FabrikChangzhou Sykeda Mekanikhar en egen flotta av CNC-maskiner och laserutrustning, vilket gör att du kan styra geometrin i varje steg. Att ha en dynamisk monter direkt på verkstadsgolvet innebär att kunden får en monteringsfärdig produkt som inte kräver ytterligare justeringar på plats. Detta minskar utrustningens stilleståndstid vid byte av komponenter.
Viktigt:Se till att ange balanseringsklassen vid beställning. För höghastighetslinjer (mer än 200 m/min) rekommenderas klass G1.6. För långsamma linjer är G2.5 tillåten. Besparingar på balansering resulterar alltid i kostsamma reparationer av lagerenheter.
Logistik-, tull- och totalkostnadsberäkningar (TCO).
Många ryska och utländska köpare är försiktiga med direktleveranser från Kina på grund av svårigheter med logistik och tull. Däremot när det kommer till komponenter som t.exspegelskaft polerat till en spegelglans: pris från fabrikblir en avgörande faktor för lönsamheten. Mellanprodukter i Europa eller lokala återförsäljarnätverk lägger till 30-50 % till kostnaden utan att tillföra tekniskt värde.
Direkt samarbete med fabriken i Changzhou gör att vi kan optimera kostnaderna. Företaget åtar sig att förbereda ett komplett paket med exportdokumentation, inklusive förpackningar lämpliga för sjötransport (trälådor med rostskydd). Produkterna är certifierade enligt ISO 9001-systemet, vilket förenklar rutinerna för inkommande kontroll på köparens sida.
Prisbildningsfaktorer
- Mått och vikt:Axellängden och diametern avgör logistikkostnaden. Anläggningen optimerar förpackningen för att maximera containerbelastningen.
- Svårighet att bearbeta:Närvaron av inre kanaler, genomgående hål eller speciella beläggningar ökar arbetsintensiteten.
- Exekveringsnoggrannhet:Toleranser mindre än 0,01 mm kräver användning av precisionsmaskiner och längre inställningstid.
- Batchstorlek:Batchproduktion minskar enhetskostnaderna på grund av stordriftsfördelar.
Produktionstiden för standardaxlar är 15-20 arbetsdagar. För enskilda projekt som kräver utveckling av ritningar och framställning av ramar kan perioden öka till 30-35 dagar. Företaget tillämpar transparent prissättning: du betalar för material, maskintimmar och logistik, utan dolda extra avgifter.
Dessutom erbjuder anläggningen produktion av inte bara själva axlarna utan även professionella ramar för dem. Denna lösning ger komplett integration av komponenter. Genom att köpa axeln och ramen från ett ställe garanterar du perfekt kompatibilitet mellan enheterna, vilket är avgörande för att bibehålla produktionslinjens geometri.
Branschspecifikationer: rullar för nonwovens och medicin
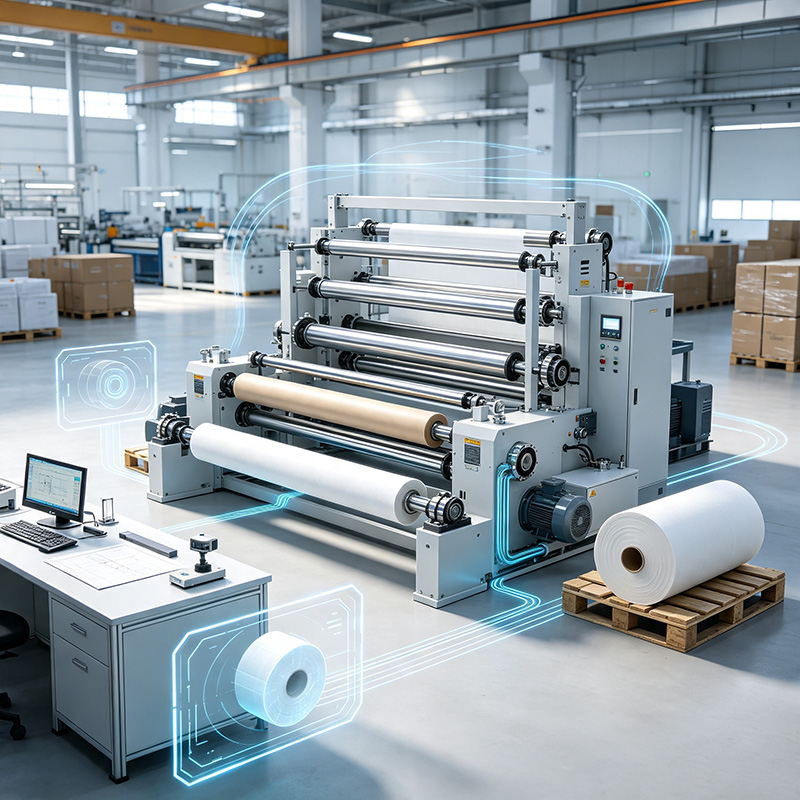
Fabrikens huvudfokusChangzhou Sykeda Mekanik- Utrustning för tillverkning av nonwoven-material. Denna industri ställer extrema krav på ytrenhet. Medicinska produkter, miljöfilter, bilinteriörer - alla dessa produkter tillverkas med rullar som måste vara helt inerta och släta.
Till exempel vid tillverkning av spunbond för medicinska masker (smältblåst material) används elektretladdning av fibrer. All förorening av schaktet eller dess ojämnheter kan störa fiberstrukturen och minska materialets filtreringsförmåga. Spegelskaft i rostfritt stål, behandlade till Ra 0,2, ger den nödvändiga hygienen och enkel rengöring.
I anläggningens produktsortiment ingår även delade axlar och styrrullar. Delad design gör det enkelt att ta bort webben utan att skära den, vilket avsevärt påskyndar linjebyten. Individuell produktion av sådana enheter kräver högt kvalificerade ingenjörer, eftersom det är nödvändigt att säkerställa strukturens styvhet trots närvaron av ett snitt.
Företagets erfarenhet av att betjäna internationella marknader gör att vi kan anpassa produkter till lokala standarder. Oavsett om kraven är GOST, European CE eller American ASTM, är anläggningen redo att tillhandahålla nödvändiga tekniska datablad och testrapporter.
Hur man gör rätt beställning: steg-för-steg-algoritm
För att få exakt den produkt som kommer att lösa dina produktionsproblem, följ denna algoritm när du kontaktar fabriken:
- Förberedelse av tekniska specifikationer:Bestäm driftsparametrar: rotationshastighet, temperatur, typ av material som bearbetas, bladspänning.
- Val av material och beläggning:Rådgör med anläggningsingenjörer. För aggressiva miljöer, välj rostfritt stål; för hög belastning, välj härdat kromstål.
- Förfining av geometri:Vänligen tillhandahåll ritningar eller prover. Om det inte finns några ritningar hjälper anläggningens specialister till att utveckla dem baserat på dina skisser och utrustningskrav.
- Toleransgodkännande:Ange tydligt krav på inriktning, utlopp och ojämnhet. Fixa dessa parametrar i kontraktet.
- Logistik och paketering:Diskutera leveransvillkor (EXW, FOB, CIF). Se till att skaften packas i trälådor med fixering för att förhindra rullning.
Kom ihåg detspegelskaft polerat till en spegelglans: pris från fabrikär en investering i kontinuiteten i din produktion. Billiga analoger leder ofta till dolda förluster på grund av driftstopp och defekter. Genom att välja en partner med beprövad kompetens som t.exChangzhou Sykeda Mekanik, får du tillförlitlighet, beprövade och internationella standarder.
Vi säljer inte bara metallcylindrar. Vi erbjuder tekniska lösningar som förbättrar effektiviteten i ditt företag. Vår tekniska kompetens når 99% och vår kundnöjdhet når 98%. Dessa siffror talar högre än någon reklamslogan.
Är du redo att uppgradera din produktionslinje? Skjut inte upp att lösa kvalitetsproblem till senare. Kontakta oss för att få detaljerad rådgivning och beräkna kostnaden för ditt projekt.